Kondisi Pengolahan Plastik PVC: Panduan Komprehensif
Plastik polivinil klorida (PVC) adalah bahan termoplastik yang banyak digunakan. Pemrosesannya memerlukan pengendalian ketat terhadap berbagai kondisi untuk memastikan kualitas dan kinerja produk. Teknik pemrosesan utama meliputi ekstrusi, pengecoran, cetakan injeksi, dan cetakan tiup peregangan. Setiap proses memiliki persyaratan berbeda untuk pencampuran resin PVC dan aditif serta konversi lelehan termoplastik.
Sebelum pemrosesan apa pun, langkah pertama yang penting adalah mencampur sepenuhnya resin PVC dan aditif terkaitnya. Resin PVC sendiri memiliki karakteristik tertentu, dan penambahan aditif bertujuan untuk meningkatkan kinerja pemrosesan dan kinerja produk akhir. Aditif umum meliputi pelembut, stabilisator, pelumas, pengisi, dan pewarna.
Pelembut dapat mengurangi suhu leleh dan viskositas leleh resin PVC serta meningkatkan fleksibilitas dan plastisitas produk; stabilisator dapat mencegah PVC dari degradasi akibat panas, cahaya, dan faktor lainnya selama pemrosesan dan penggunaan; pelumas dapat mengurangi gesekan antara bahan dan peralatan pemrosesan serta meningkatkan kelancaran pemrosesan; pengisi dapat mengurangi biaya dan meningkatkan kekerasan serta kekakuan produk; pewarna memberikan warna yang diinginkan pada produk. Tujuan pencampuran yang menyeluruh adalah untuk mendistribusikan aditif secara merata dalam resin PVC guna menghindari perbedaan kinerja lokal.
Proses pencampuran biasanya dilakukan dalam mixer kecepatan tinggi, dan efek pencampuran dijamin dengan mengendalikan parameter seperti waktu pencampuran, suhu, dan kecepatan. Misalnya, pada tahap awal pencampuran, kecepatan dapat ditingkatkan secara tepat untuk menyebarkan bahan dengan cepat. Saat pencampuran berlangsung, kecepatan dikurangi dan suhu dikendalikan untuk mencegah bahan dari pemanasan berlebih dan terurai.
Ekstrusi adalah salah satu metode yang lebih umum digunakan dalam pemrosesan plastik polivinil klorida. Dalam proses ekstrusi, suhu pemrosesan adalah faktor kunci. Rentang suhu pemrosesan resin PVC relatif sempit. Secara umum, suhu ekstrusi perlu dikendalikan antara 160-200℃.
Jika suhu terlalu rendah, bahan sulit untuk diplastisasi, yang akan menghasilkan permukaan produk yang kasar dan partikel yang tidak meleleh di dalamnya, memengaruhi kekuatan dan penampilan produk; jika suhu terlalu tinggi, PVC akan terurai, menghasilkan gas berbahaya, dan mengurangi sifat fisik produk. Selain itu, kecepatan sekrup juga akan memengaruhi proses ekstrusi.
Kecepatan sekrup yang lebih tinggi dapat meningkatkan efisiensi produksi, tetapi kecepatan yang terlalu cepat akan menyebabkan bahan tinggal di dalam laras terlalu singkat dan plastisasi tidak mencukupi; kecepatan yang terlalu lambat akan mengurangi produksi dan meningkatkan konsumsi energi. Kecepatan sekrup yang sesuai harus disesuaikan sesuai dengan spesifikasi dan persyaratan kualitas produk. Pada saat yang sama, desain dan pengendalian suhu cetakan juga akan memengaruhi bentuk dan akurasi dimensi produk yang diekstrusi. Suhu cetakan biasanya perlu dijaga pada tingkat rendah, umumnya pada 40-60℃, untuk mendorong pendinginan dan pembentukan bahan dengan cepat.
Proses pengecoran terutama digunakan untuk memproduksi film dan lembaran PVC. Selama proses pengecoran, lelehan PVC dengan cepat didinginkan menjadi film setelah diekstrusi dari kepala cetakan. Untuk mendapatkan produk cor berkualitas tinggi, suhu lelehan perlu dikendalikan dengan tepat. Biasanya, suhu lelehan berada di antara 180-220℃ untuk memastikan lelehan memiliki fluiditas dan keseragaman yang baik.
Suhu dan kecepatan roller pendingin juga memiliki pengaruh penting terhadap kualitas film. Jika suhu roller pendingin terlalu rendah, film akan mendingin terlalu cepat, menghasilkan tegangan internal yang berlebihan, mudah melengkung dan retak; jika suhu terlalu tinggi, film tidak akan cukup didinginkan dan mudah menempel.
Secara umum, suhu roller pendingin dikendalikan pada 15-30℃, dan kecepatan roller pendingin perlu disesuaikan dengan kecepatan ekstrusi lelehan untuk memastikan ketebalan film yang seragam. Selain itu, pengendalian tegangan selama proses pengecoran tidak boleh diabaikan. Tegangan yang sesuai dapat memastikan bahwa film tetap rata selama proses pendinginan dan penarikan untuk menghindari kerutan dan deformasi.
Proses cetakan injeksi adalah proses memanaskan dan melelehkan partikel plastik PVC dan menyuntikkan lelehan ke dalam rongga cetakan melalui sekrup mesin cetak injeksi. Suhu cetakan injeksi juga menjadi kunci kualitas produk. Suhu cetakan injeksi umumnya 170-210℃, dan suhu spesifik perlu disesuaikan sesuai dengan jenis resin PVC, kompleksitas produk, dan struktur cetakan.
Untuk beberapa produk berdinding tipis, guna memastikan bahwa lelehan dapat dengan cepat mengisi rongga, suhu cetakan injeksi perlu dinaikkan secara tepat; untuk produk berdinding tebal, perlu mencegah suhu terlalu tinggi, yang menyebabkan gelembung dan lubang penyusutan di dalam produk.
Tekanan cetakan injeksi dan waktu penahanan juga akan memiliki dampak penting pada kualitas produk. Tekanan injeksi yang lebih tinggi dapat memastikan bahwa lelehan mengisi rongga cetakan, tetapi tekanan yang berlebihan dapat dengan mudah menyebabkan flash dan tegangan sisa pada produk; jika waktu penahanan tidak mencukupi, produk akan cekung dan memiliki deviasi dimensi karena pengisian yang tidak mencukupi. Tekanan injeksi dan waktu penahanan yang wajar perlu dioptimalkan melalui eksperimen dan pengalaman.
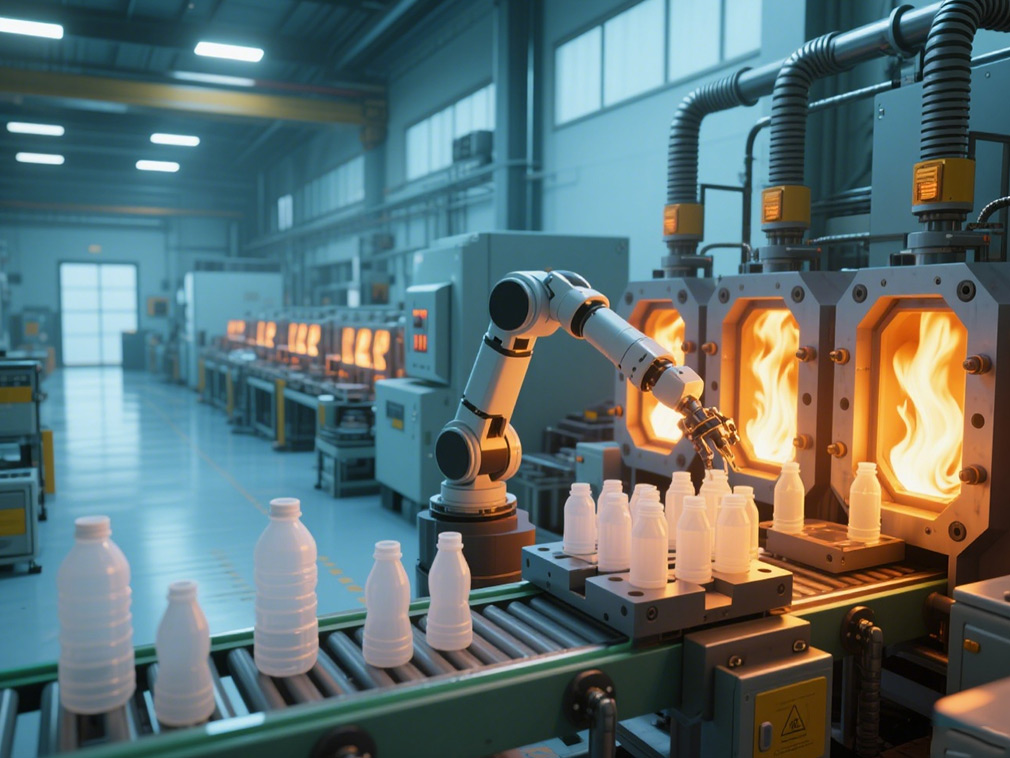
Cetakan tiup peregangan sering digunakan untuk memproduksi produk berongga seperti botol PVC. Proses ini dibagi menjadi dua tahap. Pertama, preform PVC dipanaskan hingga suhu yang sesuai untuk membuatnya memiliki plastisitas tertentu, kemudian diregangkan dan ditiup. Suhu pemanasan preform umumnya 90-120℃. Jika suhu terlalu tinggi, preform akan terlalu lunak dan mudah terdeformasi selama proses peregangan dan tiupan; jika suhu terlalu rendah, sifat tarik preform buruk dan sulit untuk dibentuk.
Rasio peregangan dan rasio tiupan adalah parameter penting dalam proses cetakan tiup peregangan, yang secara langsung memengaruhi distribusi ketebalan dinding dan sifat mekanik produk. Rasio peregangan dan rasio tiupan yang sesuai dapat membuat orientasi rantai molekul produk menjadi wajar dan meningkatkan kekuatan serta transparansi produk. Pada saat yang sama, tekanan tiupan dan waktu pendinginan juga perlu dikendalikan dengan tepat untuk memastikan stabilitas bentuk dan ukuran produk.
Singkatnya, pemrosesan plastik polivinil klorida adalah rekayasa sistem yang kompleks, yang memerlukan pengendalian ketat terhadap pencampuran resin PVC dan aditif serta kondisi setiap proses pemrosesan. Hanya dengan mengendalikan suhu pemrosesan, kecepatan, tekanan, waktu, dan parameter lainnya secara wajar, produk plastik polivinil klorida dengan kualitas unggul dan kinerja stabil dapat diproduksi untuk memenuhi kebutuhan aplikasi di berbagai bidang.
Platform kami menghubungkan ratusan pemasok bahan kimia Tiongkok yang terverifikasi dengan pembeli di seluruh dunia, mempromosikan transaksi yang transparan, peluang bisnis yang lebih baik, dan kemitraan bernilai tinggi. Apakah Anda mencari komoditas dalam jumlah besar, bahan kimia khusus, atau layanan pengadaan yang disesuaikan, TDD-Global dapat dipercaya sebagai pilihan pertama Anda.