Proses Injeksi & Ekstrusi PP: Teknik dan Kontrol Parameter Utama
Polypropylene (PP), sebuah termoplastik serbaguna, telah banyak digunakan dalam proses injection molding dan ekstrusi karena sifat mekaniknya yang luar biasa, stabilitas kimia, dan kemudahan prosesnya. Pemahaman yang mendalam tentang karakteristik pemrosesan dan parameter prosesnya sangat penting untuk meningkatkan kualitas produk dan efisiensi produksi.
Kunci Pengendalian Suhu Leleh dalam Injection Molding
Dalam proses injection molding PP, pengendalian suhu leleh adalah langkah yang sangat penting. Rentang suhu 200-300°C memastikan rantai molekul polypropylene mencair dengan baik sambil mencegah degradasi material akibat suhu yang terlalu tinggi.
Dalam produksi nyata, gradien suhu perlu disesuaikan dengan struktur produk: Untuk bagian berdinding tipis dan kompleks, suhu leleh yang lebih tinggi antara 250-300°C direkomendasikan untuk meningkatkan kemampuan alir; produk berdinding tebal dapat dikontrol pada suhu 200-250°C untuk mengurangi tegangan internal akibat penyusutan pendinginan.
Perlu dicatat bahwa suhu leleh dan tekanan injeksi memiliki efek sinergis. Suhu leleh yang tinggi dapat mengurangi hambatan injeksi, sehingga sangat cocok untuk mencetak produk dengan garis halus atau rongga dalam.
Dampak Penting Suhu Cetakan terhadap Kualitas Produk
Pilihan suhu cetakan secara langsung memengaruhi kualitas tampilan dan sifat mekanik produk. Rentang yang dapat disesuaikan antara 10-80°C memberikan fleksibilitas untuk memenuhi berbagai kebutuhan. Ketika suhu cetakan dikontrol antara 10-30°C, pendinginan cepat dapat meningkatkan efisiensi produksi, tetapi juga dapat menyebabkan garis perak dan kurangnya kilap pada permukaan produk.
Meningkatkan suhu hingga 50-80°C, meskipun memperpanjang siklus pendinginan sekitar 20%, secara signifikan meningkatkan aliran leleh dan pengisian, meningkatkan kilap permukaan produk lebih dari 30%, sehingga sangat cocok untuk produksi bagian eksterior seperti casing peralatan.
Selain itu, suhu cetakan yang tinggi membantu mengurangi orientasi molekul dan meminimalkan risiko deformasi produk, yang sangat penting untuk bagian yang membutuhkan akurasi dimensi tinggi.
Faktor yang Mempengaruhi Penyusutan Cetakan dan Strategi Pengendalian
Penyusutan cetakan PP berkisar antara 1,5% hingga 3%, karakteristik yang memerlukan perhatian khusus selama desain cetakan. Penyusutan dipengaruhi oleh berbagai faktor. Mengenai kondisi pemrosesan, suhu leleh yang terlalu tinggi dapat meningkatkan penyusutan, sementara meningkatkan tekanan penahanan dan memperpanjang waktu penahanan dapat secara efektif menguranginya.
Mengenai reologi polimer, bahan PP dengan tingkat aliran leleh rendah (MFR) menunjukkan penyusutan yang relatif rendah karena rantai molekulnya lebih terjalin, menghasilkan perubahan volume yang lebih stabil setelah pendinginan. Dampak ketebalan produk jadi bahkan lebih signifikan, dengan penyusutan di area berdinding tebal biasanya lebih dari 50% lebih tinggi dibandingkan area berdinding tipis.
Hal ini disebabkan oleh laju pendinginan yang lebih lambat di area tebal dan susunan molekul yang lebih longgar. Oleh karena itu, saat merancang produk PP besar, optimasi struktur (seperti penambahan tulang penguat) dan penyesuaian proses diperlukan untuk menyeimbangkan perbedaan penyusutan di berbagai area dan memastikan dimensi produk memenuhi standar yang dapat diterima.
Proses Injection Molding Khusus untuk Expanded Polypropylene (EPP)
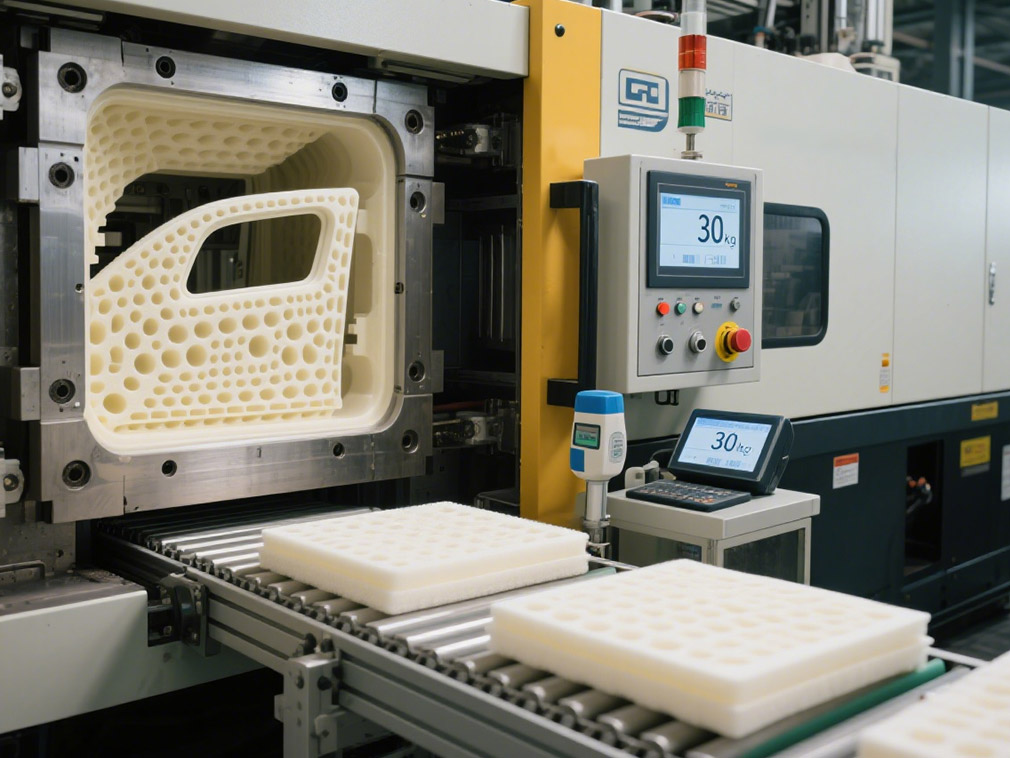
Injection molding expanded polypropylene (EPP) adalah proses khusus yang menggunakan agen peniup fisik (seperti karbon dioksida atau nitrogen) untuk larut dan mengembang dalam lelehan, menciptakan produk busa dengan struktur sel tertutup.
Bahan EPP memiliki densitas rendah (biasanya antara 10-300 kg/m³), sifat bantalan yang sangat baik, dan 100% dapat didaur ulang, menjadikannya ideal untuk produksi massal bahan kemasan, komponen kursi otomotif, dan lainnya. Dibandingkan dengan injection molding tradisional, molding EPP membutuhkan peralatan busa bertekanan tinggi khusus.
Pengendalian yang tepat terhadap laju injeksi agen peniup, suhu leleh, dan tekanan cetakan memastikan distribusi sel yang seragam. Kemampuan produksi berkelanjutan dapat meningkatkan efisiensi produksi lebih dari 30% sambil mengurangi konsumsi material, sejalan dengan tren menuju manufaktur ringan dan ramah lingkungan.
Parameter Proses dan Pengendalian Kualitas untuk Ekstrusi Pipa
Di bidang ekstrusi PP, jenis produk yang berbeda memiliki persyaratan proses spesifik. Saat mengekstrusi pipa, suhu leleh biasanya dikontrol antara 200-230°C. Rentang suhu ini memastikan aliran material yang baik sambil mencegah tanda terbakar pada dinding dalam pipa akibat suhu yang terlalu tinggi.
Desain sekrup dengan rasio kompresi 3:1 memastikan plastisasi bahan baku yang menyeluruh, memastikan ketebalan dinding pipa yang seragam. Selama proses ekstrusi, mencocokkan kecepatan penarikan dengan kecepatan ekstrusi sangat penting. Secara umum, kecepatan penarikan sedikit lebih tinggi daripada kecepatan ekstrusi sebesar 1-2% untuk menghilangkan tegangan internal dalam tabung dan meningkatkan kekakuan cincin.
Perbedaan dalam Proses Ekstrusi untuk Produk Film
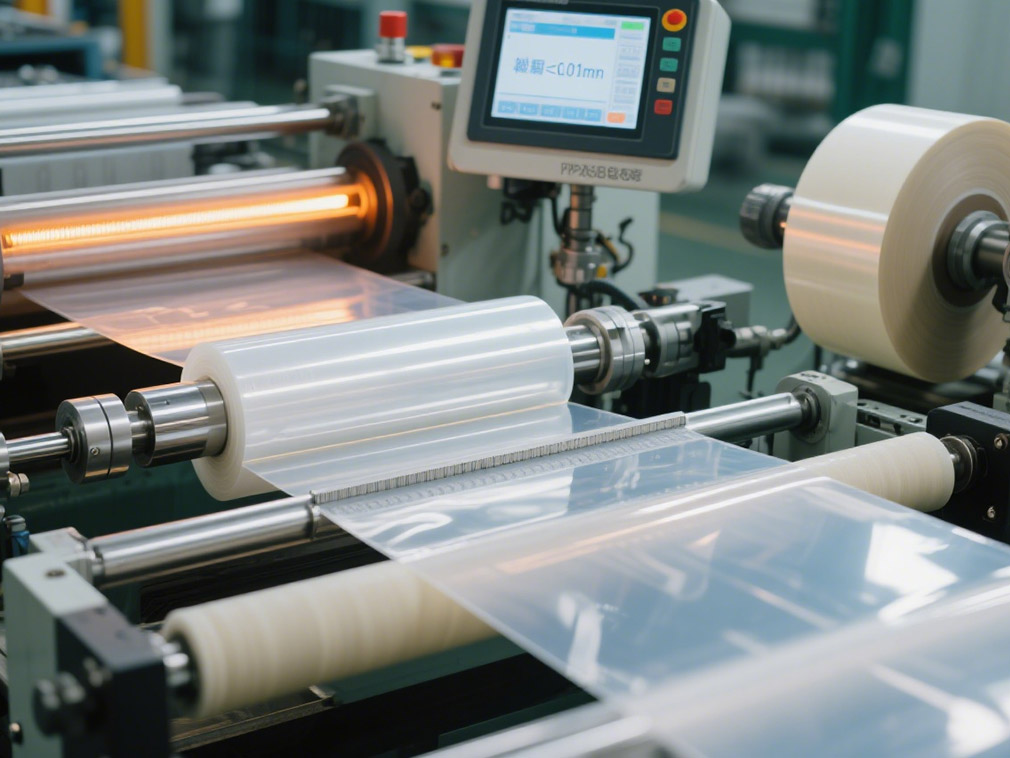
Meskipun proses ekstrusi untuk film tiup dan film cetak memiliki kesamaan, mereka berfokus pada aspek yang berbeda. Film tiup menggunakan metode tiup atas, tiup bawah, atau tiup datar, dengan suhu leleh antara 200-250°C. Kekuatan tarik transversal film dikontrol dengan menyesuaikan rasio tiup (biasanya 2-4). Film cetak, di sisi lain, diekstrusi melalui cetakan datar dan kemudian langsung didinginkan untuk membentuk.
Suhu lelehnya sedikit lebih tinggi (230-280°C) untuk mencapai permukaan yang lebih halus dan ketebalan yang lebih seragam. Film PP yang dihasilkan oleh kedua proses ini menunjukkan transparansi tinggi dan ketahanan sobek yang sangat baik, serta banyak digunakan dalam kemasan makanan.
Persyaratan Presisi Tinggi untuk Ekstrusi Isolasi Kabel
Ekstrusi PP untuk isolasi kabel membutuhkan presisi proses yang sangat tinggi. Suhu silinder diatur antara 180-205°C. Rentang suhu yang lebih rendah ini mengurangi degradasi oksidatif termal bahan PP dan memastikan sifat listrik yang stabil. Karena ekstrusi kabel sering menggunakan bahan daur ulang, bahan tersebut harus dikeringkan pada suhu 105-110°C selama tiga jam untuk menghilangkan kelembapan dan mencegah gelembung atau lubang pada isolasi.
Selain itu, kecepatan ekstrusi harus disinkronkan secara ketat dengan kecepatan penarikan inti kabel untuk memastikan toleransi ketebalan isolasi berada dalam ±0,02mm untuk memenuhi standar keselamatan listrik.
Tren Pengembangan dalam Pemrosesan PP
Secara umum, baik injection molding maupun pemrosesan ekstrusi PP membutuhkan pengendalian parameter yang tepat seperti suhu, tekanan, dan kecepatan berdasarkan sifat material dan persyaratan produk. Dengan perkembangan terus-menerus bahan PP yang dimodifikasi (seperti PP yang diperkuat dan PP tahan api), teknologi pemrosesannya juga terus dioptimalkan, dan mereka akan menunjukkan potensi untuk aplikasi di lebih banyak bidang kelas atas di masa depan.
Platform kami menghubungkan ratusan pemasok bahan kimia Tiongkok yang terverifikasi dengan pembeli di seluruh dunia, mempromosikan transaksi yang transparan, peluang bisnis yang lebih baik, dan kemitraan bernilai tinggi. Apakah Anda mencari komoditas dalam jumlah besar, bahan kimia khusus, atau layanan pengadaan yang disesuaikan, TDD-Global dapat dipercaya sebagai pilihan pertama Anda.