Faktor Penyusutan Polimer yang Perlu Diketahui
Penyusutan polimer adalah fenomena umum dalam proses pencetakan, yang secara langsung memengaruhi akurasi dimensi, sifat mekanik, dan kualitas tampilan produk. Penyusutan ini pada dasarnya adalah hasil dari efek gabungan perubahan dalam pengaturan struktur molekul dan perubahan volume selama transisi polimer dari keadaan cair ke keadaan padat. Pemahaman mendalam tentang berbagai faktor yang memengaruhi penyusutan sangat penting untuk mengoptimalkan pemilihan material, desain cetakan, dan teknologi pemrosesan.
Polimer sifat: penentu inti dari karakteristik penyusutan
Sifat polimer adalah faktor inti yang menentukan karakteristik penyusutan. Dari perspektif struktur molekul, terdapat perbedaan signifikan dalam perilaku penyusutan polimer semi-kristalin dan non-kristalin. Polimer semi-kristalin seperti polietilena dan polipropilena secara bertahap mengatur rantai molekulnya dari keadaan cair yang tidak teratur untuk membentuk struktur kristalin yang teratur selama pendinginan.
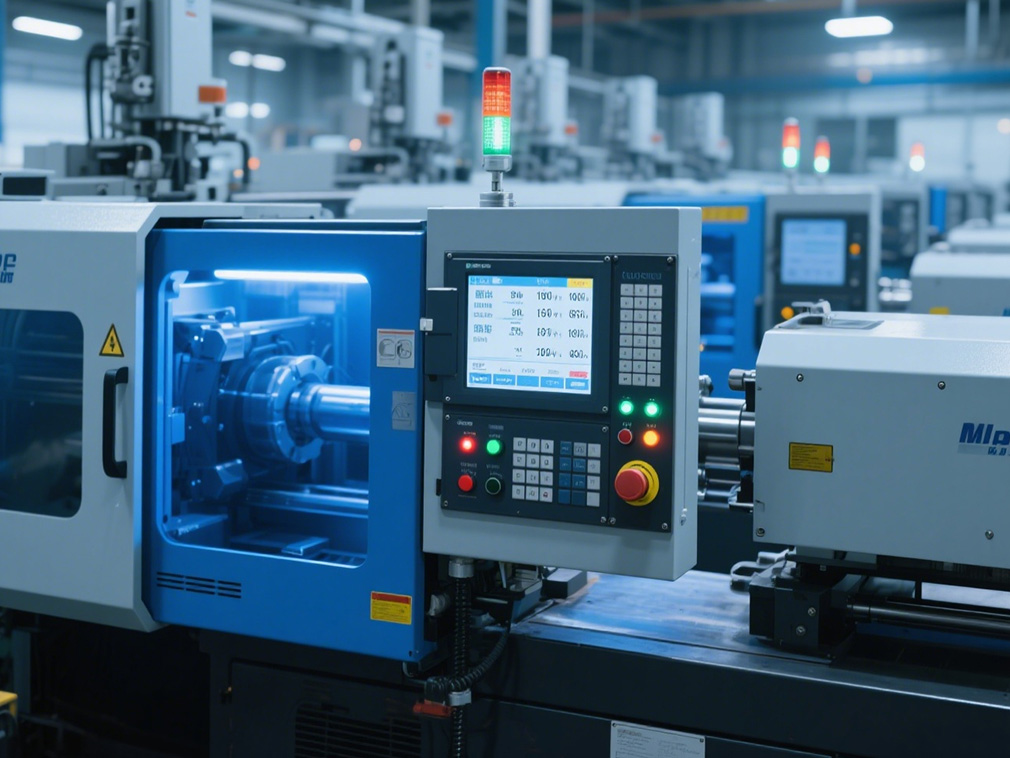
Transisi dari ketidakteraturan ke keteraturan ini disertai dengan penumpukan rapat rantai molekul, menghasilkan penyusutan volume yang signifikan, dan tingkat penyusutannya biasanya antara 1,5% hingga 5%. Untuk polimer non-kristalin seperti polistirena dan polimetil metakrilat (PMMA), rantai molekulnya selalu tetap tidak teratur, dan hanya menyusut sedikit selama pendinginan karena melemahnya gerakan termal molekul, dan tingkat penyusutannya umumnya kurang dari 1%.
Perlu dicatat bahwa semakin tinggi kristalinitas polimer semi-kristalin, semakin besar penyusutannya, dan tingkat kristalisasi dipengaruhi oleh laju pendinginan - pendinginan cepat akan menghambat proses kristalisasi, mengurangi kristalinitas, dan dengan demikian mengurangi penyusutan.
Fungsi pengisi: kendala fisik untuk mengontrol penyusutan
Penambahan pengisi adalah cara penting untuk mengontrol penyusutan polimer. Pengisi anorganik seperti serat kaca, kalsium karbonat, dan bedak membatasi pergerakan rantai molekul polimer melalui kendala fisik, sehingga secara signifikan mengurangi penyusutan.
Sebagai contoh, pada nilon yang diperkuat serat kaca, ketika kandungan serat kaca mencapai 30%, penyusutannya dapat dikurangi dari 2% - 3% pada nilon murni menjadi 0,3% - 0,8%. Morfologi dan distribusi pengisi memiliki dampak signifikan pada efek penghambatan penyusutan: serat kaca dengan rasio aspek besar memiliki efek kendala yang lebih kuat dibandingkan serat pendek; pengisi yang tersebar merata dapat lebih efektif menghambat agregasi dan penyusutan rantai molekul, sedangkan pengisi yang menggumpal dapat menyebabkan penyusutan tidak merata secara lokal.
Selain itu, kekuatan ikatan antarmuka antara pengisi dan matriks polimer juga sangat penting. Ketika ikatan antarmuka baik, pengisi dapat lebih efisien mentransfer tekanan dan mengurangi penyusutan bebas matriks selama pendinginan.
Higroskopisitas: Faktor kunci yang memengaruhi stabilitas penyusutan jangka panjang
Higroskopisitas adalah faktor kunci yang memengaruhi stabilitas penyusutan jangka panjang polimer. Polimer higroskopis seperti nilon dan polikarbonat menyerap kelembapan dari lingkungan setelah pencetakan. Molekul air menembus ke dalam celah antara rantai molekul untuk meningkatkan jarak molekul, menyebabkan produk mengembang karena higroskopisitas.
Ekspansi ini akan sebagian mengimbangi penyusutan selama pencetakan dan bahkan dapat menyebabkan ukuran produk melebihi nilai desain awal. Sebagai contoh, setelah produk nilon 6 ditempatkan di lingkungan dengan kelembapan relatif 60% selama satu minggu, tingkat ekspansi higroskopisnya dapat mencapai 0,5% - 1%, yang cukup untuk mengubah akurasi kecocokan produk.
Oleh karena itu, untuk polimer higroskopis, diperlukan perlakuan penyesuaian kelembapan setelah pencetakan. Dengan mengontrol kelembapan lingkungan, produk dapat mencapai keseimbangan higroskopis sebelumnya untuk menghindari fluktuasi dimensi selama penggunaan selanjutnya.
Desain cetakan: Tautan kunci dalam menentukan keseragaman penyusutan
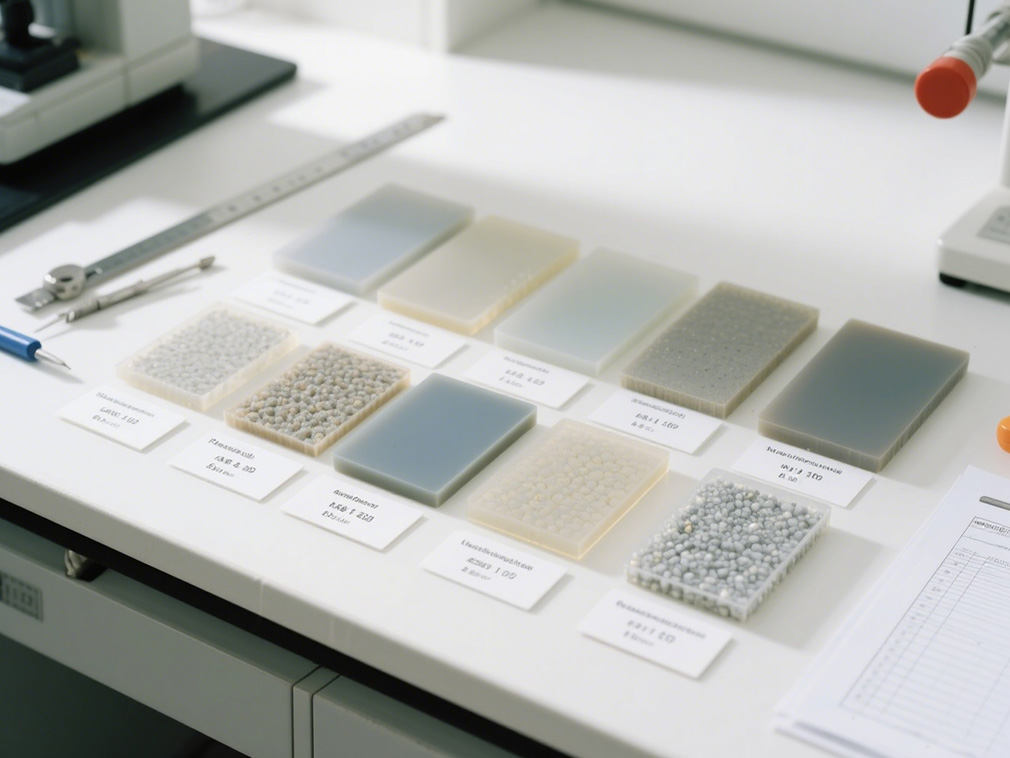
Pengaruh desain cetakan terhadap keseragaman penyusutan sangat menonjol. Ketebalan dinding yang tidak merata adalah penyebab umum cacat penyusutan. Area yang lebih tebal mendingin lebih lambat dan terus menyusut setelah gerbang membeku, dan material tidak dapat diisi ulang dengan tekanan penahan, akhirnya membentuk lekukan atau lubang penyusutan.
Desain produk yang ideal harus memastikan ketebalan dinding yang seragam, dan rasio ketebalan dinding maksimum terhadap ketebalan dinding minimum tidak boleh melebihi 1,5:1. Jika diperlukan, struktur transisi bertahap harus digunakan untuk mengurangi konsentrasi tekanan. Desain sistem pendingin secara langsung memengaruhi konsistensi penyusutan. Saluran air pendingin perlu didistribusikan secara merata di sepanjang kontur rongga.
Jarak antara saluran air dan permukaan rongga harus dikontrol dalam rentang 15-25mm untuk memastikan bahwa perbedaan suhu antara setiap area cetakan tidak melebihi 5℃. Desain posisi dan ukuran gerbang sama pentingnya.
Posisi gerbang yang masuk akal harus memungkinkan lelehan untuk mengisi semua area rongga secara merata, sementara ukuran gerbang yang lebih besar dapat memperpanjang waktu penahanan, memberikan peluang kompensasi penyusutan yang cukup untuk area berdinding tebal, dan mengurangi cacat penyusutan.
Kondisi pemrosesan: mengatur perilaku penyusutan melalui proses perubahan fase
Kondisi pemrosesan memengaruhi perilaku penyusutan dengan mengatur proses transisi dari keadaan cair ke keadaan padat. Suhu lelehan yang berlebihan akan memperpanjang waktu pendinginan, meningkatkan waktu gerakan bebas rantai molekul, dan menyebabkan peningkatan penyusutan; suhu cetakan yang berlebihan akan memperlambat laju pendinginan.
Untuk polimer semi-kristalin, hal ini dapat mendorong kesempurnaan kristalisasi dan lebih meningkatkan tingkat penyusutan. Kesesuaian parameter kecepatan injeksi dan tekanan penahanan sangat penting: kecepatan injeksi yang terlalu cepat dapat dengan mudah menyebabkan pemanasan gesekan pada lelehan, menyebabkan panas berlebih lokal dan meningkatkan perbedaan penyusutan; tekanan penahanan yang tidak mencukupi atau waktu penahanan yang terlalu singkat tidak dapat secara efektif mengkompensasi penyusutan pendinginan, menghasilkan ukuran produk yang lebih kecil.
Waktu pendinginan yang tidak mencukupi akan menyebabkan bagian dalam produk tetap pada suhu tinggi saat dilepas dari cetakan, dan penyusutan sekunder akan terjadi kemudian. Oleh karena itu, perlu untuk menetapkan waktu pendinginan yang cukup sesuai dengan ketebalan produk untuk memastikan bahwa suhu pusat turun di bawah suhu transisi kaca saat dilepas dari cetakan.
Efek orientasi: faktor penting yang menyebabkan penyusutan anisotropik
Penyusutan anisotropik yang disebabkan oleh efek orientasi adalah faktor yang tidak dapat diabaikan. Selama proses pencetakan injeksi, ketika lelehan mengalir sepanjang arah aliran di bawah tekanan, rantai molekul akan terorientasi sepanjang arah aliran untuk membentuk struktur terorientasi.
Orientasi ini menyebabkan tingkat penyusutan polimer dalam arah aliran dan arah vertikal berbeda. Biasanya, tingkat penyusutan dalam arah aliran lebih rendah daripada dalam arah vertikal, dan perbedaannya dapat mencapai 0,5% - 2%. Untuk produk berbentuk panjang dan berdinding tipis, penyusutan anisotropik ini cenderung menyebabkan pelengkungan.
Misalnya, ketika pipa plastik dicetak, orientasi sepanjang arah aksial akan membuat tingkat penyusutan aksial lebih kecil daripada arah radial, yang dapat menyebabkan pipa melengkung. Dengan mengoptimalkan posisi gerbang, mengurangi kecepatan injeksi, atau meningkatkan suhu cetakan, tingkat orientasi molekul dapat dikurangi dan masalah yang disebabkan oleh penyusutan anisotropik dapat diatasi.
Platform kami menghubungkan ratusan pemasok bahan kimia Tiongkok yang terverifikasi dengan pembeli di seluruh dunia, mempromosikan transaksi yang transparan, peluang bisnis yang lebih baik, dan kemitraan bernilai tinggi. Apakah Anda mencari komoditas massal, bahan kimia khusus, atau layanan pengadaan yang disesuaikan, TDD-Global dapat dipercaya sebagai pilihan pertama Anda.