Panduan Lengkap Transparansi PET: Indikator, Pengoptimalan, dan Standar Industri
Indikator Inti Transparansi PET dan Persyaratan Tolok Ukur
Transmisi Cahaya Dasar: Dalam kondisi tidak dimodifikasi, PET murni harus mencapai transmisi cahaya sebesar 85%-90% (standar uji: GB/T 2410-2008, panjang gelombang uji 550nm); aplikasi kelas atas (seperti kemasan medis dan film elektronik) membutuhkan ≥90%.
Persyaratan Stabilitas: Setelah 12 bulan dalam lingkungan dengan rentang suhu -10°C hingga 40°C dan kelembapan relatif 30%-70%, transmisi cahaya harus berkurang ≤3%, tanpa kekuningan yang terlihat (indeks kekuningan ΔYI ≤ 2).
Tolok Ukur Khusus Industri:
Kemasan Makanan dan Minuman: Transmisi Cahaya ≥85%, Diameter Gelembung ≤0.1mm, Tidak Ada Kotoran yang Terlihat;
Kemasan Medis: Transmisi Cahaya ≥90%, Residu Katalis ≤30ppm, Sesuai Biokompatibilitas;
Film Elektronik: Transmisi Cahaya ≥90%, Kabut ≤2%, Keseragaman Ketebalan ±5%.
Analisis Kuantitatif Faktor yang Mempengaruhi Transparansi PET
(I) Struktur Molekul dan Parameter Kontrol Kristalisasi
Kristalinitas dan Ukuran Butir:
Nilai Kritis: Ketika kristalinitas adalah 15%-25% dan ukuran butir <0.5μm, transmisi memenuhi standar.
Rentang Risiko: Ketika kristalinitas >30% atau ukuran butir >1μm, transmisi berkurang ≥10%, menghasilkan tampilan putih susu.
Kontrol Orientasi: Selama proses peregangan biaxial, orientasi longitudinal ≥0.8 dan orientasi transversal ≥0.75 dapat mengurangi tingkat hamburan sebesar 2%-3%.
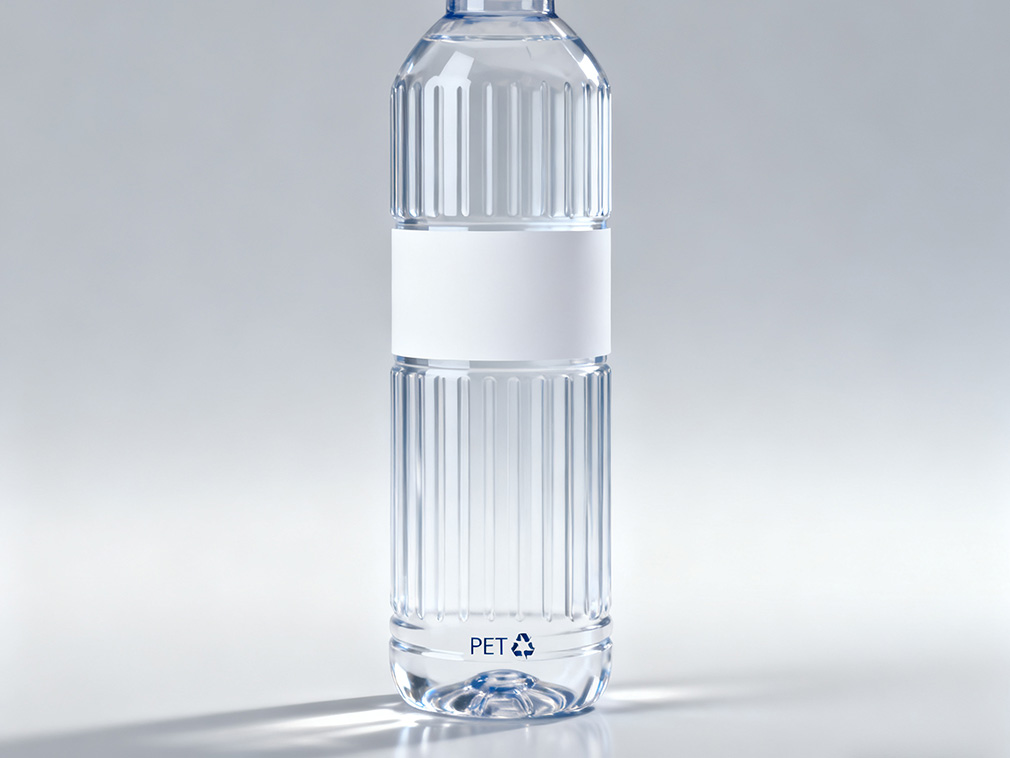
Parameter Rantai Molekul: Viskositas intrinsik (IV) harus dikontrol antara 0.7-0.8dL/g. Ketika IV berfluktuasi ±0.02dL/g, transmisi berfluktuasi ≤1%. Ketika IV <0.65dL/g, transparansi kemungkinan berkurang karena kerusakan rantai molekul. (II) Standar Kontrol Kemurnian Bahan Baku
Batasan Kotoran:
Monomer yang tidak bereaksi (asam tereftalat + etilen glikol) ≤ 0.5% (kromatografi gas);
Residu katalis antimon ≤ 30 ppm (ICP-MS). Di atas 50 ppm, transmisi berkurang sebesar 5%-8% dan indeks kekuningan meningkat sebesar 3-5.
Kadar kelembapan: ≤ 20 ppm sebelum pemrosesan (metode Karl Fischer). Di atas 50 ppm, tingkat pembentukan gelembung ≥ 90% dan transmisi lokal berkurang sebesar 15%-20%.
(III) Ambang Parameter Pemrosesan Utama
Selama proses pengeringan, parameter utama adalah suhu, waktu, dan kadar kelembapan. Rentang yang dapat diterima adalah 160-180°C, 4-6 jam, dan kelembapan ≤ 20 ppm. Jika bahan berada dalam rentang risiko (suhu < 150°C, waktu < 3 jam, kelembapan > 50 ppm), gelembung akan terbentuk dan transmisi berkurang sebesar 15%-20%.
Proses peleburan berfokus pada suhu barrel, yang harus disesuaikan secara bertahap (260°C → 275°C → 285°C), menjaga rentang suhu keseluruhan 270-285°C. Suhu di bawah 260°C akan menyebabkan peleburan tidak merata, sementara suhu di atas 290°C akan menyebabkan degradasi termal. Kedua kondisi ini akan menyebabkan penurunan transmisi cahaya sebesar 5%-10%.
Selama proses blow molding, perhatian harus diberikan pada rasio tiupan, rasio peregangan, dan suhu udara pendingin. Rentang yang direkomendasikan adalah 2.5-3.5:1 untuk rasio tiupan, 3-4:1 untuk rasio peregangan, dan 15-25°C untuk suhu udara pendingin. Rasio tiupan di bawah 2:1 atau di atas 4:1, rasio peregangan di bawah 2:1 atau di atas 5:1, dan suhu udara pendingin di atas 30°C dapat menyebabkan orientasi tidak merata (proporsi abnormal) atau pertumbuhan butir (suhu udara berlebihan), menghasilkan kabut pada produk jadi. Parameter utama dalam proses peregangan film adalah rasio peregangan longitudinal, rasio peregangan transversal, dan suhu pengaturan panas. Rentang yang dapat diterima adalah rasio peregangan longitudinal 3-4:1, rasio peregangan transversal 3.5-4.5:1, dan suhu pengaturan panas 120-140°C. Jika rasio peregangan longitudinal kurang dari 2.5:1 atau lebih besar dari 4.5:1, rasio peregangan transversal kurang dari 3:1 atau lebih besar dari 5:1, dan suhu pengaturan panas kurang dari 110°C atau lebih besar dari 150°C, kabut dapat meningkat sebesar 3%-5% karena peningkatan kristalinitas (suhu pengaturan abnormal).
Langkah Optimasi Proses Peningkatan Transparansi PET
(I) Proses Pra-Pemrosesan Bahan Baku (Membutuhkan 3 Langkah Utama)
Penyaringan Bahan Baku: Pilih chip dengan nilai IV 0.7-0.8 dL/g. Uji residu monomer ≤0.5% dan residu katalis ≤30 ppm. Bahan baku yang tidak memenuhi syarat harus dibuang atau menjalani pemurnian sekunder (proses pemurnian: ekstraksi etanol diikuti dengan pengeringan vakum, dengan residu monomer ≤0.3% setelah pemurnian). Pengeringan: Gunakan proses "pengeringan udara panas + bantuan vakum". Pengaturan parameter: suhu 160-180°C, vakum -0.085-0.095 MPa, waktu pengeringan 4-6 jam. Kadar kelembapan harus diperiksa setiap jam hingga kandungan ≤20 ppm.
Pencampuran Awal: Jika diperlukan modifikator, campurkan dengan chip yang telah dikeringkan dalam mixer kecepatan tinggi dengan kecepatan 800-1000 rpm selama 5-8 menit untuk memastikan dispersi yang merata (uji dispersi: tidak ada partikel yang menggumpal di bawah mikroskop, ukuran partikel ≤5 μm).
(II) Titik Kontrol Proses Utama (Operasi Langkah-demi-Langkah)
Kontrol Ekstrusi Peleburan:
Pengaturan suhu barrel: Zona 1: 260°C, Zona 2: 275°C, Zona 3: 285°C; suhu kepala die: 280°C; kecepatan sekrup: 30-50 rpm; tekanan balik: 5-8 MPa;
Dilengkapi dengan elemen filter presisi 10-20 μm. Periksa perbedaan tekanan filter setiap 2 jam dan ganti jika perbedaan tekanan melebihi 0.5 MPa untuk mencegah akumulasi kotoran.
Optimasi Proses Pencetakan:
Blow molding: Gunakan proses "pra-tiupan (0.2-0.3 MPa, 0.5-1 s) → peregangan (50-100 mm/s) → tiupan akhir (0.6-0.8 MPa, 1-2 s)". Udara pendingin disediakan melalui saluran melingkar dengan kecepatan 0.8-1.2 m/s untuk memastikan pendinginan botol yang merata.
Pencetakan film: Suhu peregangan panjang: 80-90°C, suhu peregangan lebar: 90-100°C. Setelah pengaturan panas, gunakan pendinginan ganda menggunakan udara dan air, dengan laju pendinginan ≥5°C/s, untuk menghambat pertumbuhan butir.
(III) Solusi untuk Masalah Umum
Jika "transmisi cahaya memenuhi standar tetapi terjadi kekuningan," kemungkinan penyebabnya adalah residu katalis yang berlebihan atau degradasi termal. Solusi yang sesuai adalah: 1. Ganti bahan baku dengan residu rendah (residu katalis ≤ 30 ppm); 2. Kurangi suhu peleburan sebesar 5-10°C dan tambahkan 0.1% antioksidan. Jika produk menunjukkan "pengabutan lokal," sering kali disebabkan oleh pendinginan yang tidak merata atau rasio peregangan yang abnormal.
Ini dapat diatasi dengan menyesuaikan saluran pendingin untuk memastikan aliran udara yang merata dan menyesuaikan rasio peregangan ke rentang standar (3-4:1).
Untuk "gelembung berlebihan," selidiki apakah pengeringan yang tidak memadai atau suhu peleburan rendah adalah penyebabnya. Solusi termasuk: 1. Perpanjang waktu pengeringan selama 1-2 jam untuk memastikan kadar kelembapan ≤20ppm; 2. Tingkatkan suhu peleburan sebesar 5-8°C untuk memperbaiki kondisi peleburan.
Proses Pengujian dan Kontrol Kualitas
Pengujian Online:
Ekstrusi: Sampel diambil setiap 30 menit dan ukuran butir diukur menggunakan penganalisis ukuran partikel laser untuk memastikan ukurannya <0.5μm.
Pencetakan: Pengukur transmisi online (akurasi ±0.5%) digunakan untuk pemantauan waktu nyata. Alarm dipicu jika transmisi turun di bawah nilai standar sebesar 1%. Pengujian Offline:
Pengambilan Sampel Produk Jadi: Pengambilan sampel dilakukan sesuai dengan GB/T 2828.1-2012, AQL 1.0. Pengujian meliputi transmisi cahaya (GB/T 2410), indeks kekuningan (GB/T 2409), dan kandungan kotoran (mikroskop, pembesaran 40x).
Pengujian Stabilitas: Sampel ditempatkan dalam lingkungan 40°C, kelembapan relatif 70%. Transmisi cahaya diuji setiap bulan selama 6 bulan, dan tren dicatat.
Platform kami menghubungkan ratusan pemasok bahan kimia Tiongkok yang terverifikasi dengan pembeli di seluruh dunia, mempromosikan transaksi yang transparan, peluang bisnis yang lebih baik, dan kemitraan bernilai tinggi. Apakah Anda mencari komoditas massal, bahan kimia khusus, atau layanan pengadaan yang disesuaikan, TDD-Global dapat dipercaya sebagai pilihan pertama Anda.