Teknologi Pemrosesan Termoplastik PET: Metode Injeksi, Blow Molding, dan Pemintalan
PET, dengan sifat termoplastik yang sangat baik dan kemampuan alir lelehan yang tinggi, kompatibel dengan teknik pemrosesan termoplastik utama seperti cetakan injeksi, ekstrusi, cetakan tiup, dan pemintalan. Namun, persyaratan kinerja pemrosesan dari berbagai proses sangat berbeda, sehingga diperlukan pencocokan yang tepat antara parameter proses dan sifat material untuk mencapai pencetakan yang efisien.
(I) Cetakan Injeksi: Menyeimbangkan Aliran Tinggi dan Kristalisasi Cepat
Cetakan injeksi adalah proses utama untuk memproduksi bagian struktural PET (seperti konektor otomotif dan rumah perangkat). Proses ini menuntut kemampuan alir lelehan, tingkat kristalisasi, dan stabilitas termal PET yang tinggi.
Nilai alir lelehan (MFR, 280°C/2.16kg) PET murni biasanya 10-30g/10menit, yang memenuhi persyaratan pengisian sebagian besar produk berdinding tipis dengan struktur sederhana. Namun, untuk produk dengan ketebalan dinding kurang dari 1mm atau rongga yang kompleks, meningkatkan MFR (hingga 30-50g/10menit) diperlukan untuk meningkatkan kemampuan alir.
Misalnya, sebuah perusahaan elektronik yang memproduksi mikro-konektor PET (ketebalan dinding 0.8mm) menggunakan PET dengan aliran tinggi dengan MFR 40g/10menit, dikombinasikan dengan suhu injeksi 280-290°C dan tekanan injeksi 80-100MPa. Hal ini berhasil mengisi rongga sepenuhnya dan mengurangi tingkat cacat dari 15% menjadi 3%.
PET mengkristal secara perlahan (waktu setengah kristalisasi PET murni sekitar 10-20 menit). Jika didinginkan terlalu cepat setelah cetakan injeksi, PET dapat dengan mudah membentuk struktur amorf, yang mengakibatkan penyusutan tinggi (biasanya 1.5%-2.5%) dan ketahanan panas yang buruk (suhu distorsi panas di bawah 70°C).
Oleh karena itu, suhu cetakan harus dikontrol selama proses cetakan injeksi (biasanya 80-120°C). Dengan menggunakan pendekatan "suhu cetakan tinggi untuk mendorong kristalisasi", kristalinitas produk meningkat menjadi 30%-45%, suhu distorsi panas naik menjadi 85-100°C, dan penyusutan berkurang menjadi 1.0%-1.5%.
Misalnya, saat memproduksi tutup cangkir kopi PET, suhu cetakan diatur pada 110°C, menghasilkan produk dengan kristalinitas 42%. Produk ini tidak mengalami deformasi setelah direndam dalam air panas 95°C. Namun, produk pada suhu ruangan (25°C) hanya menunjukkan kristalinitas 18% dan mudah melunak serta mengalami deformasi setelah direndam dalam air panas.
(II) Cetakan Tiup: Sinergi Kekuatan Lelehan dan Peregangan Terarah
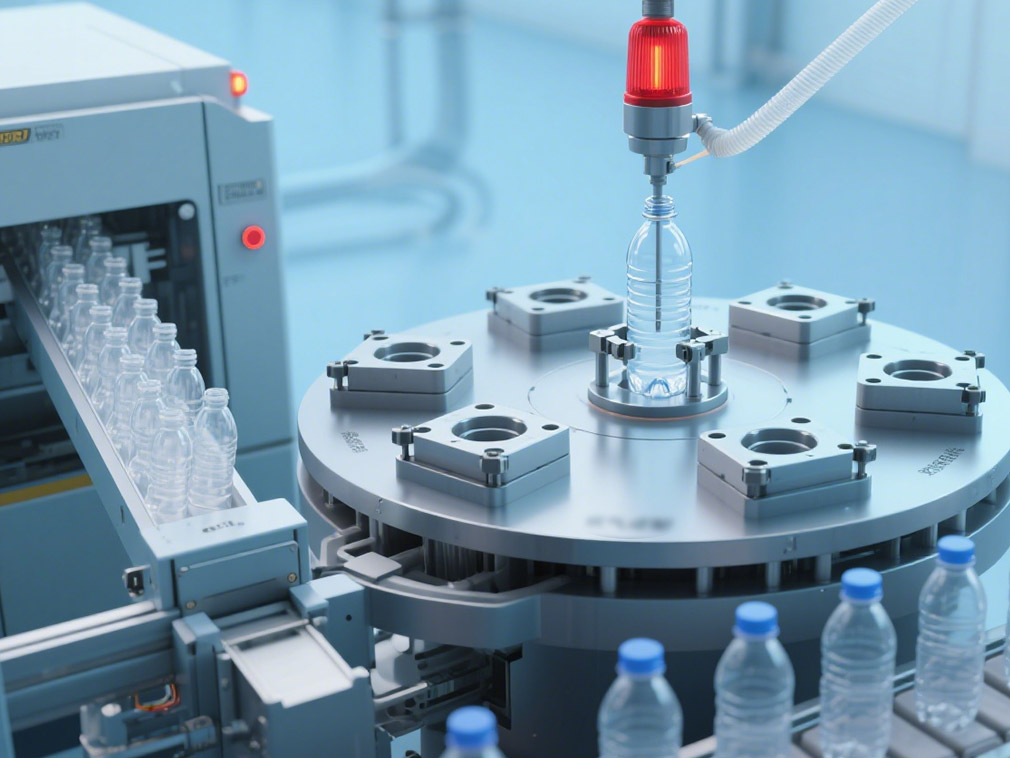
Cetakan tiup (terutama proses cetakan tiup peregangan injeksi) adalah proses inti untuk memproduksi botol PET (botol minuman, botol kosmetik), yang membutuhkan PET dengan kekuatan lelehan dan sifat tarik yang sangat baik. Proses cetakan tiup peregangan injeksi terdiri dari tiga langkah: cetakan injeksi preform - pemanasan dan peregangan - cetakan tiup.
Kualitas preform secara langsung menentukan kinerja akhir botol: preform harus memiliki ketebalan dinding yang seragam (≤5%), bebas dari gelembung dan kotoran, serta mempertahankan kristalinitas 5%-10%. (Kristalinitas yang berlebihan dapat menyebabkan retak selama peregangan, sedangkan kristalinitas yang terlalu rendah dapat dengan mudah menyebabkan peregangan yang tidak merata.) Selama tahap peregangan, suhu peregangan PET harus dikontrol secara tepat dalam "rentang elastis tinggi" (biasanya 85-100°C) antara suhu transisi kaca (Tg, sekitar 70°C) dan suhu kristalisasi (Tc, sekitar 120°C).
Pada suhu ini, rantai molekul PET menunjukkan kelenturan yang sangat baik, memungkinkan peregangan aksial 2.5-3.5 kali dan peregangan radial 3.0-4.0 kali.
Orientasi rantai molekul ini meningkatkan kekuatan dan sifat penghalang botol. Misalnya, saat memproduksi botol minuman karbonasi PET 1.5L, rasio peregangan aksial 3.2 dan rasio peregangan radial 3.8 mencapai kekuatan tarik 65 MPa dan koefisien penghalang oksigen (OTR) 1.8 cc/(m²・hari・atm), memenuhi persyaratan masa simpan 12 bulan untuk minuman karbonasi. Kekuatan lelehan yang tidak mencukupi adalah masalah utama dalam cetakan tiup PET, terutama saat memproduksi botol berukuran besar (≥5L) atau berdinding tipis.
Hal ini dapat dengan mudah menyebabkan "penarikan" (di mana preform melorot di bawah beratnya sendiri setelah pemanasan, menghasilkan ketebalan dinding yang tidak merata). Penambahan 0.5%-2% agen percabangan rantai panjang (seperti diisosianat) atau pengisi nano (seperti nano-SiO₂) dapat secara signifikan meningkatkan kekuatan lelehan PET. Misalnya, PET dengan 1.5% nano-SiO₂ meningkatkan kekuatan lelehan hingga 60% dibandingkan PET murni, memungkinkan keberhasilan cetakan tiup botol PET berukuran besar 5L dengan variasi ketebalan dinding dalam 3%.
(III) Pemintalan: Memastikan Keseragaman Lelehan dan Ketangguhan Tarik
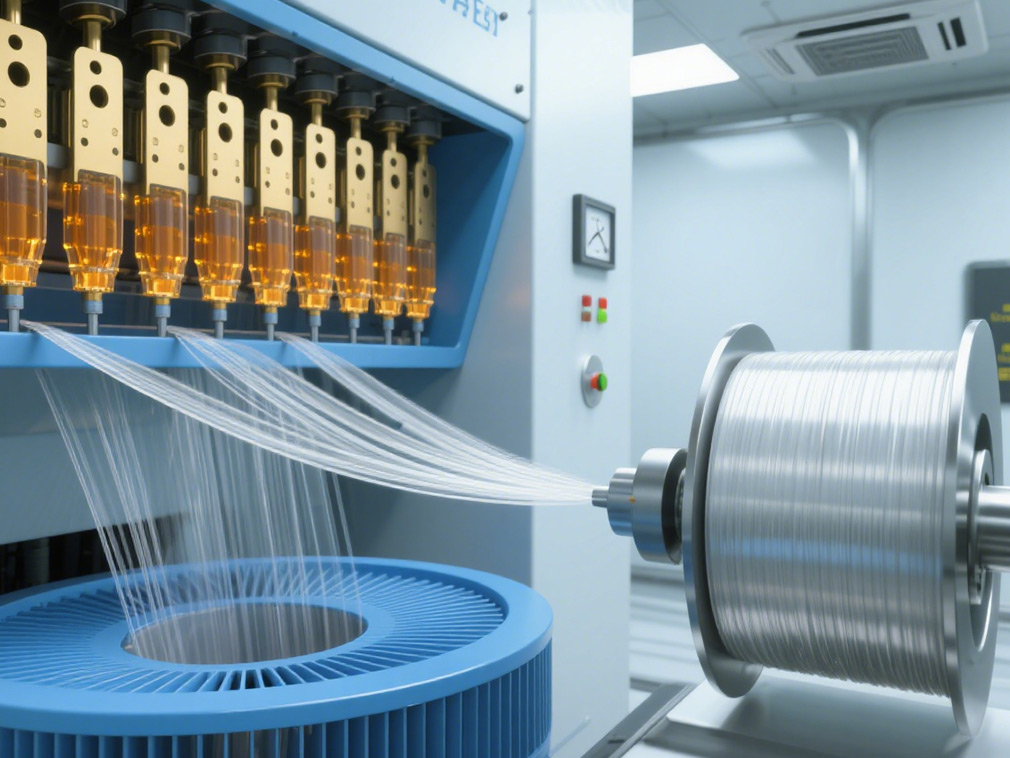
PET adalah bahan baku utama untuk serat sintetis (poliester), dan proses pemintalan lelehan menuntut keseragaman lelehan, stabilitas termal, dan ketangguhan tarik yang sangat tinggi. Selama proses pemintalan, PET harus benar-benar meleleh pada suhu 285-295°C, dan lelehan harus bebas dari partikel gel. (Jika terjadi pengikatan silang lokal selama polimerisasi, partikel gel akan terbentuk, yang menyebabkan putusnya pemintalan.) Oleh karena itu, viskositas intrinsik (IV) PET harus dikontrol secara ketat (biasanya 0.60-0.65 dL/g, dengan deviasi ≤0.02 dL/g) untuk memastikan aliran lelehan yang seragam.
Selama tahap pemintalan dan peregangan, serat PET yang baru terbentuk mengalami peregangan termal 2-4 kali (pada suhu peregangan 100-130°C) untuk mengorientasikan rantai molekul sepanjang sumbu serat dan meningkatkan kekuatan serat.
Kekuatan putus kering serat PET murni adalah sekitar 4.5 cN/dtex. Dengan menambahkan 0.3%-0.5% antioksidan (seperti fenol terhalang) dan pelumas (seperti stearamida), kerusakan rantai molekul selama peregangan dapat dikurangi, meningkatkan kekuatan putus menjadi 5.0-5.5 cN/dtex.
Panjang putus tetap stabil pada 20%-25%, memenuhi persyaratan ketangguhan serat untuk kain tekstil. Misalnya, sebuah perusahaan tekstil menggunakan benang poliester yang dipintal dari PET yang dimodifikasi, dan kain yang dihasilkan memiliki kekuatan sobek 15% lebih tinggi dibandingkan kain poliester biasa serta menawarkan ketahanan abrasi yang lebih baik.
Platform kami menghubungkan ratusan pemasok bahan kimia Tiongkok yang terverifikasi dengan pembeli di seluruh dunia, mempromosikan transaksi yang transparan, peluang bisnis yang lebih baik, dan kemitraan bernilai tinggi. Apakah Anda mencari komoditas massal, bahan kimia khusus, atau layanan pengadaan yang disesuaikan, TDD-Global dapat dipercaya sebagai pilihan pertama Anda.