Proses Pengolahan PET: Teknik Dasar hingga Teknologi Mutakhir
1. Karakteristik dasar dan persyaratan pra-perawatan dalam pemrosesan PET
Sebagai termoplastik semi-kristalin, PET memiliki titik leleh tinggi (250-260℃), kekuatan mekanik yang baik, dan transparansi yang baik, tetapi kinerjanya sangat sensitif terhadap kelembapan. Tahap pra-perawatan sebelum pemrosesan secara langsung memengaruhi kualitas produk jadi:
Teknologi inti dalam pengeringan
Prinsip: Gugus ester dalam rantai molekul PET mudah menyerap air dan mengalami hidrolisis, yang menyebabkan penurunan berat molekul dan penurunan sifat mekanik produk (seperti retak dan penurunan kekuatan).
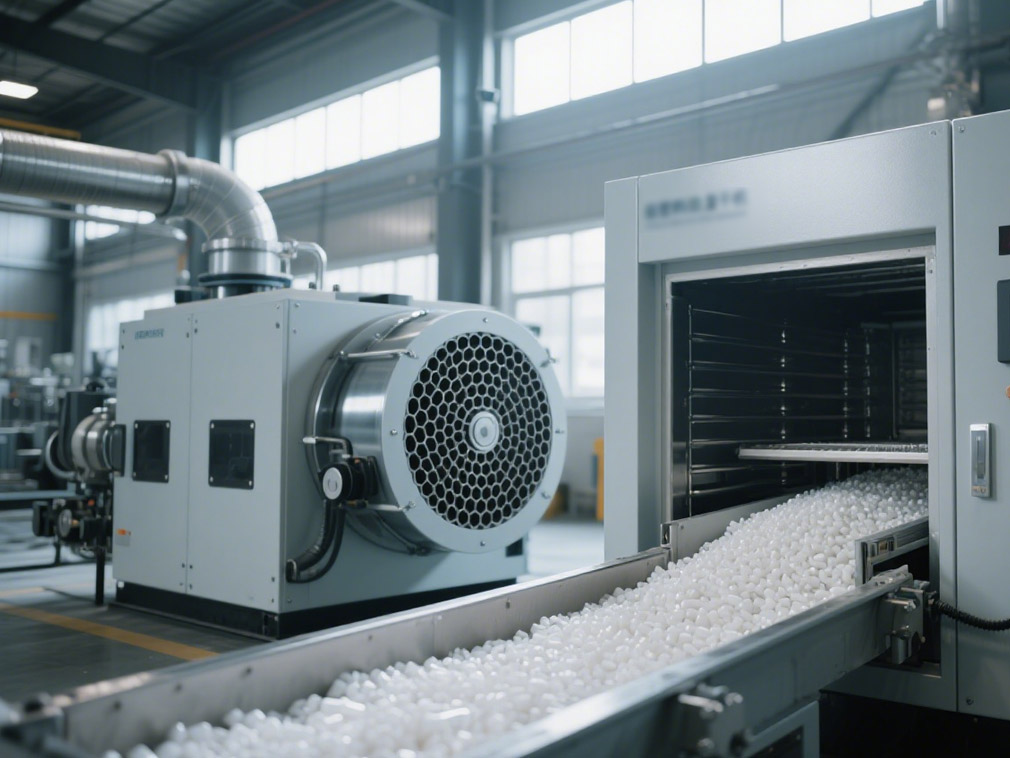
Parameter proses: Perlu diproses dalam oven pengering sirkulasi udara panas pada suhu 120-150℃ selama 2-4 jam untuk mengurangi kadar kelembapan hingga di bawah 0,02%. Beberapa produk presisi tinggi (seperti film optik) perlu dikeringkan lebih lanjut dengan vakum untuk mengontrol kadar kelembapan di bawah 0,005%.
Pemilihan peralatan: Gunakan pengering dehumidifikasi (seperti sistem pengering putar sarang lebah) dengan udara kering dengan titik embun di bawah -40℃ untuk memastikan efisiensi pengeringan.
Spesifikasi penggunaan bahan daur ulang (regrind)
Rasio penggunaan: 10%-25% partikel PET daur ulang dapat ditambahkan ke produk umum, tetapi perhatian harus diberikan pada tingkat kontaminasi bahan daur ulang (seperti kotoran dan perubahan warna). Bahan kemasan tingkat makanan harus menggunakan bahan daur ulang tingkat kontak makanan yang disertifikasi FDA, dan rasio biasanya tidak lebih dari 15%.
Proses pra-perawatan: Bahan daur ulang harus dihancurkan, dibersihkan (menghilangkan label dan noda minyak), dan dikeringkan sebelum dicampur dengan bahan baru secara proporsional. Produk yang sangat transparan (seperti botol minuman) harus secara ketat mengontrol indeks kekuningan bahan daur ulang (nilai YI).
2. Teknologi pemrosesan utama dan detail teknis PET
(I) Cetakan ekstrusi: produksi skala besar film dan lembaran
Cetakan ekstrusi adalah proses dasar pemrosesan PET dan banyak digunakan dalam pembuatan film, lembaran, dan pipa. Poin teknisnya adalah sebagai berikut:
Peralatan ekstrusi dan parameter proses
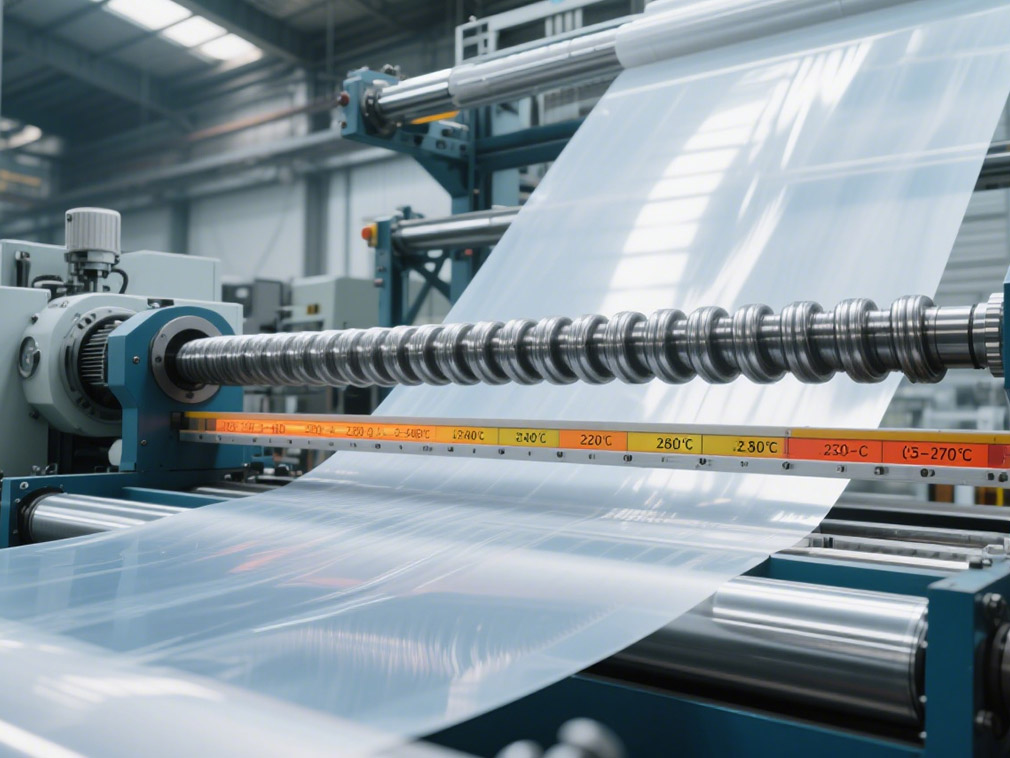
Desain ulir: Gunakan ulir gradien dengan rasio panjang terhadap diameter (L/D) 28-32 dan rasio kompresi 2,5-3,0 untuk memastikan plastisasi bahan yang merata.
Kontrol suhu: Suhu laras diatur secara bertahap, meningkat dari bagian pengumpanan (220-240℃) ke bagian homogenisasi (260-280℃), dan suhu cetakan diatur pada 250-270℃ untuk menghindari suhu tinggi yang menyebabkan degradasi PET.
Aplikasi khas:
Film PET berorientasi dua arah (BOPET): Setelah mengekstrusi lembaran tebal, film ini diorientasikan dengan peregangan longitudinal (3-5 kali) dan transversal (4-6 kali) untuk meningkatkan kekuatan, transparansi, dan sifat penghalang film, serta digunakan untuk kemasan (seperti kantong keripik kentang), pita elektronik, dll.
Lembaran PET: Ketebalan 0,1-3mm, langsung didinginkan dan dibentuk setelah ekstrusi, dan dapat diproses lebih lanjut dengan termoforming untuk membuat kotak makan siang, kemasan blister, dll.
Ekstensi proses termoforming
Proses: Panaskan lembaran PET hingga di atas suhu transisi kaca (70-80℃) dan di bawah titik leleh, lalu bentuk dalam cetakan menggunakan vakum atau tekanan udara.
Poin teknis: Suhu pemanasan perlu dikontrol dengan presisi (deviasi ≤±5℃) untuk menghindari pemanasan lokal yang menyebabkan lembaran melorot atau mengalami degradasi; rasio peregangan biasanya dikontrol pada 1:1,5-1:3 untuk menyeimbangkan kekuatan dan keseragaman ketebalan produk.
(II) Cetakan injeksi: Pemrosesan presisi untuk produk presisi tinggi
Cetakan injeksi PET sering digunakan untuk memproduksi produk presisi tinggi seperti botol kosong dan aksesori elektronik. Karakteristik prosesnya adalah sebagai berikut:
Mesin cetak injeksi dan desain cetakan
Karakteristik ulir: Gunakan rasio kompresi rendah (1,5-2,0) dan ulir dengan cincin cek untuk mengurangi waktu tinggal lelehan dan mencegah degradasi.
Suhu cetakan: Biasanya dikontrol pada 80-120℃ untuk meningkatkan kristalinitas produk dan meningkatkan kekakuan (misalnya, kristalinitas botol kosong perlu mencapai 25%-30% untuk menahan tekanan internal).
Sistem pendingin: Cetakan perlu dirancang dengan saluran air yang efisien untuk memastikan pendinginan produk yang cepat dan merata guna menghindari deformasi (misalnya, waktu pendinginan produk berdinding tipis ≤10 detik).
Aplikasi khas: Produksi preform PET
Parameter proses: suhu injeksi 260-290℃, tekanan injeksi 80-120MPa, tekanan penahan 40-60MPa (waktu penahan 5-10 detik).
Kontrol kualitas: Ulir pada leher preform perlu dibentuk dengan presisi tinggi (toleransi ±0,05mm) untuk menghindari kebocoran udara selama proses peniupan botol; keseragaman ketebalan dinding dikontrol dalam ±0,1mm untuk memastikan stabilitas botol yang dibentuk dengan peniupan.
(III) Cetakan tiup: proses utama produk berongga
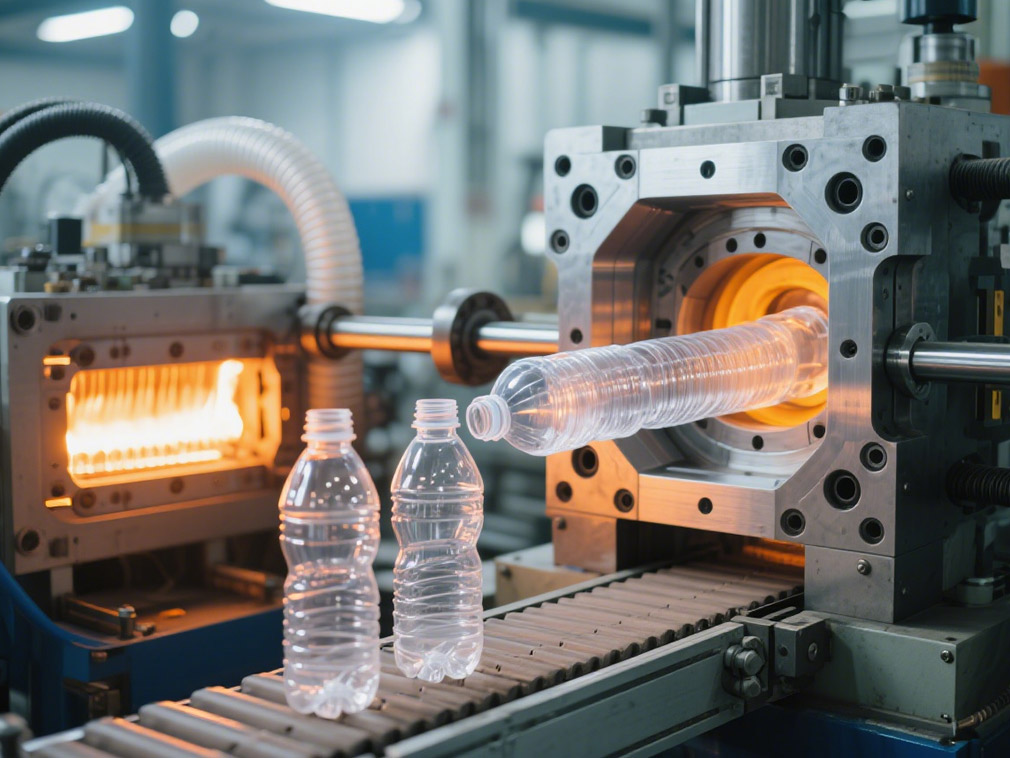
Cetakan tiup adalah proses inti produksi botol minuman PET, yang dibagi menjadi cetakan tiup ekstrusi dan cetakan tiup injeksi. Ambil cetakan tiup injeksi (untuk peniupan preform) sebagai contoh:
Teknologi peniupan peregangan dua arah
Proses:
Cetakan injeksi preform;
Panaskan preform hingga suhu orientasi (90-120℃);
Peregangan longitudinal (melalui batang peregangan) + peniupan transversal (udara bertekanan), rasio peregangan biasanya 3-5 kali.
Peningkatan kinerja: Peregangan dua arah mengorientasikan rantai molekul PET, meningkatkan kekuatan benturan produk hingga 2-3 kali, dan mengurangi permeabilitas oksigen lebih dari 50%, memenuhi persyaratan penghalang untuk minuman berkarbonasi.
Optimasi parameter proses
Metode pemanasan: Pemanasan radiasi inframerah digunakan, dan keseragaman pemanasan preform dikontrol pada ±3°C untuk menghindari pemanasan lokal yang menyebabkan kerusakan selama peniupan.
Tekanan cetakan tiup: Cetakan tiup bertekanan tinggi (2-4MPa) dapat meningkatkan transparansi dan akurasi dimensi produk, sedangkan tekanan rendah (0,5-1MPa) cocok untuk wadah berdinding tebal.
3. Proses khusus dan teknologi mutakhir dalam pemrosesan PET
Modifikasi ekstrusi reaksi
Ekstender rantai (seperti senyawa epoksi multifungsi) ditambahkan selama proses ekstrusi untuk memperbaiki rantai yang rusak dalam bahan daur ulang dan meningkatkan viskositas lelehan. Cocok untuk produk teknik dengan proporsi bahan daur ulang yang tinggi (seperti suku cadang otomotif).
Teknologi pemrosesan ramah lingkungan
Proses peletisasi cincin air: Menggantikan pendinginan udara tradisional, mengurangi polusi debu, meningkatkan hasil akhir permukaan partikel PET, dan cocok untuk produksi bahan baku tingkat makanan.
Teknologi pemrosesan suhu rendah: Dengan menambahkan agen nukleasi (seperti bedak, agen nukleasi organik) untuk mengurangi suhu kristalisasi PET, suhu pemrosesan dikurangi menjadi 240-260℃, mengurangi konsumsi energi dan degradasi oksidasi termal.
Ekspansi aplikasi pencetakan 3D
PET-G yang dimodifikasi (PET amorf) memiliki fluiditas lelehan yang baik dan dapat digunakan untuk pencetakan 3D FDM (fused deposition modeling) untuk membuat suku cadang industri yang tahan bahan kimia. Suhu pencetakan dikontrol pada 230-250℃ dan suhu platform pencetakan 60-80℃.
Platform kami menghubungkan ratusan pemasok bahan kimia Tiongkok yang terverifikasi dengan pembeli di seluruh dunia, mempromosikan transaksi yang transparan, peluang bisnis yang lebih baik, dan kemitraan bernilai tinggi. Apakah Anda mencari komoditas massal, bahan kimia khusus, atau layanan pengadaan yang disesuaikan, TDD-Global dapat dipercaya sebagai pilihan pertama Anda.