Panduan Lengkap Proses Injection Molding PET: Tips dan Parameter Penting
PET, sebagai bahan poliester berkinerja tinggi, banyak digunakan dalam kemasan makanan, elektronik, dan suku cadang otomotif karena kekuatan tinggi, transparansi yang baik, ketahanan kimia, dan kemampuan daur ulangnya.
Injection molding adalah salah satu teknologi inti dalam pemrosesan PET, tetapi karakteristik higroskopis dan sensitif terhadap panas dari bahan ini menempatkan persyaratan yang sangat ketat pada proses pencetakan. Hanya dengan mengontrol berbagai parameter proses secara tepat, keunggulan kinerja PET dapat dimaksimalkan, menghasilkan produk yang memenuhi standar kualitas.
Pengeringan adalah langkah penting pertama dalam injection molding PET dan faktor fundamental yang menentukan kualitas produk. Molekul PET mengandung ikatan ester, membuatnya sangat rentan menyerap kelembapan dari udara. Jika pengeringan tidak memadai dan kadar kelembapan melebihi ambang batas 0,05%, kelembapan akan menyebabkan hidrolisis rantai molekul PET selama pencetakan suhu tinggi berikutnya, yang mengarah pada dekomposisi termal.
Dekomposisi ini tidak hanya mengurangi kekuatan tarik, kekuatan benturan, dan sifat fisik serta mekanis lainnya dari bahan, tetapi juga memperlambat laju kristalisasi, menyebabkan masalah seperti konsentrasi tegangan internal dan kerapuhan pada produk.
Sementara itu, kelembapan yang tersisa akan menguap pada suhu tinggi, membentuk gelembung atau garis perak, yang sangat memengaruhi tampilan dan kepadatan produk. Oleh karena itu, bahan baku PET harus menjalani pengeringan yang ketat sebelum injection molding, biasanya menggunakan pengering udara panas bersirkulasi. Suhu pengeringan dikontrol pada 120-150℃ selama 4-6 jam untuk memastikan kadar kelembapan berkurang hingga di bawah 0,05%, memberikan dasar material yang stabil untuk pencetakan berikutnya.
Kontrol suhu adalah tantangan teknis inti dalam injection molding PET. Karena PET adalah bahan yang sensitif terhadap panas dengan rentang suhu pencetakan yang sempit, suhu yang terlalu tinggi atau terlalu rendah akan menyebabkan serangkaian cacat kualitas.
Pengaturan suhu barrel perlu disesuaikan dengan jenis bahan baku. Untuk PET biasa yang tidak diperkuat, suhu barrel harus dikontrol pada 240-280℃, sedangkan untuk PET yang diperkuat serat kaca, karena konduktivitas termal dan ketahanan panas serat, suhu barrel perlu dinaikkan secara tepat menjadi 250-290℃.
Kontrol suhu barrel secara bertahap sangat penting. Suhu harus meningkat secara bertahap dari bagian infeed hingga bagian outlet untuk menghindari overheating lokal yang dapat menyebabkan degradasi bahan, sambil memastikan pencairan lengkap dan pembentukan lelehan yang seragam.
Suhu nozzle adalah faktor penting lainnya dalam kontrol suhu. Suhu ini tidak boleh melebihi 300℃. Suhu nozzle yang terlalu tinggi dapat menyebabkan dekomposisi termal lelehan di nozzle, menghasilkan kotoran seperti bintik hitam dan residu hangus, yang memengaruhi kualitas produk. Suhu yang tidak memadai menyebabkan aliran lelehan yang tidak cukup, membuat pengisian cetakan menjadi sulit.
PET memiliki rentang titik leleh 280-310℃. Suhu di ujung barrel harus mendekati tetapi tidak melebihi titik leleh untuk memastikan kelancaran aliran lelehan dan mencegah overheating serta dekomposisi.
Pengaturan suhu cetakan secara langsung memengaruhi kristalinitas dan sifat produk PET dan harus disesuaikan secara spesifik sesuai dengan skenario aplikasi. Untuk produk PET kristalin yang digunakan dalam aplikasi teknis, suhu cetakan harus dikontrol antara 140-160℃.
Suhu cetakan yang lebih tinggi mendorong pengaturan molekul PET secara teratur, meningkatkan kristalinitas dan laju kristalisasi, sehingga meningkatkan kekuatan mekanis, ketahanan panas, dan stabilitas dimensi produk, memenuhi persyaratan kinerja tinggi untuk aplikasi seperti suku cadang otomotif dan casing elektronik.
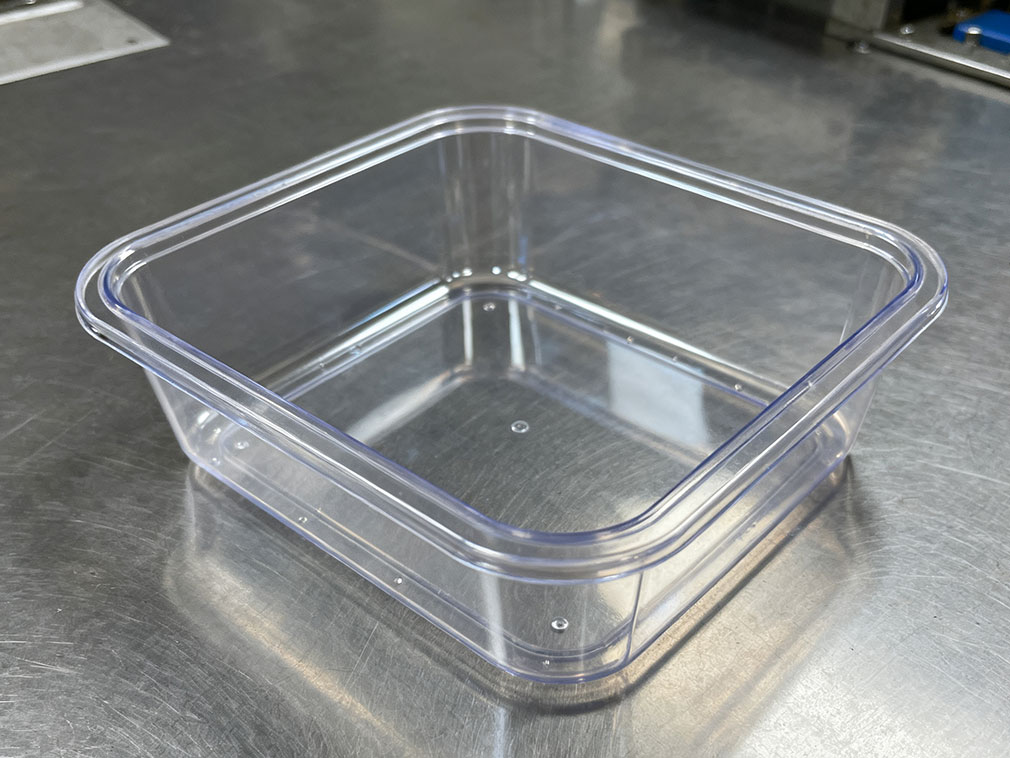
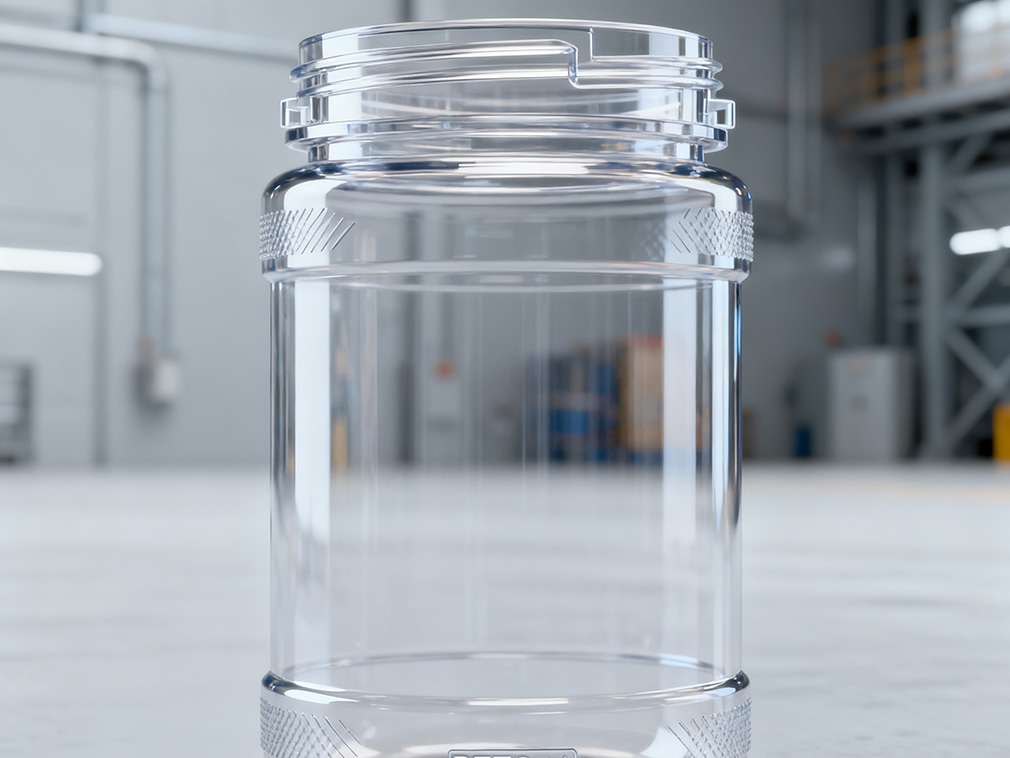
Untuk aplikasi yang membutuhkan transparansi tinggi, seperti preform botol minuman dan wadah kemasan transparan, suhu cetakan harus dikontrol secara ketat antara 10-50℃. Suhu cetakan yang lebih rendah menghambat proses kristalisasi molekul PET, membentuk preform transparan non-kristalin, memastikan transparansi dan kilap tinggi.
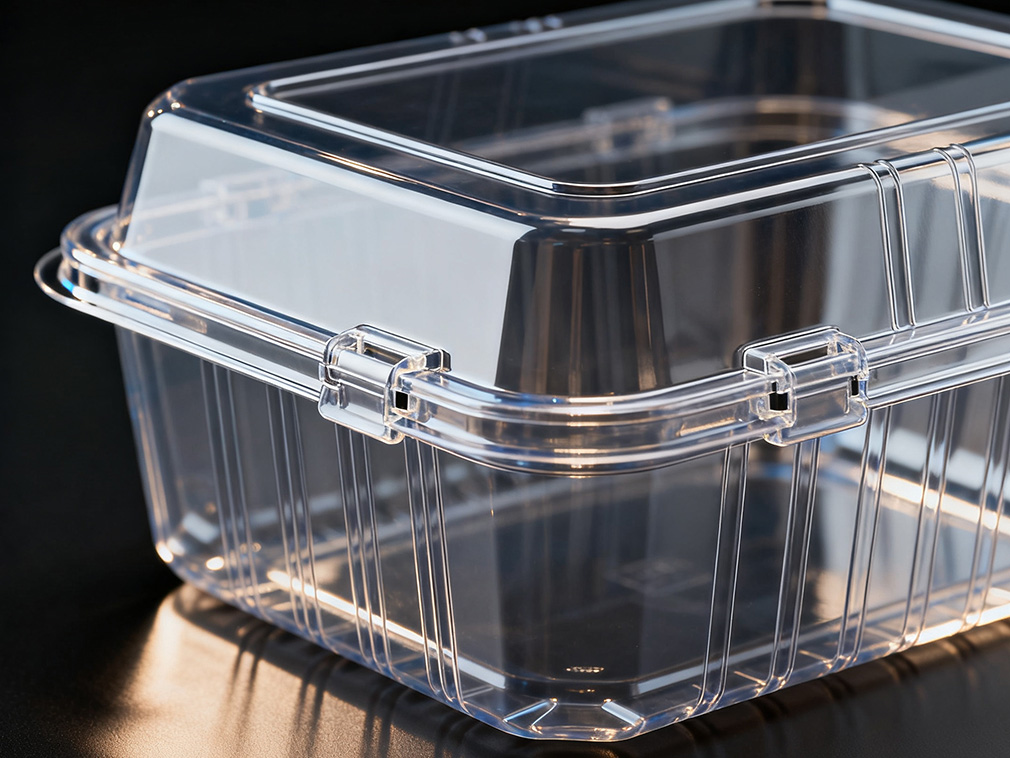
Jika suhu cetakan untuk produk transparan terlalu tinggi, hal ini akan menyebabkan peningkatan kristalinitas, menghasilkan tampilan buram dan kehilangan transparansi; jika suhu terlalu rendah, produk mungkin mendingin terlalu cepat, menghasilkan tegangan internal, yang memengaruhi kelurusan dan umur produk.
Pemilihan parameter ulir juga memiliki dampak signifikan pada stabilitas dan kualitas produk injection molding PET. Disarankan untuk menggunakan ulir dengan rasio aspek 18-22. Rentang ini memastikan waktu tinggal yang cukup untuk bahan PET di dalam barrel, menjamin pencairan yang menyeluruh dan pencampuran yang seragam sambil mencegah waktu tinggal yang berlebihan yang dapat menyebabkan degradasi bahan.
Rasio kompresi ulir juga perlu disesuaikan dengan tepat, biasanya antara 2,5 dan 3,0. Rasio ini secara efektif memadatkan bahan, menghilangkan udara, dan mengurangi gaya geser berlebihan yang dapat merusak rantai molekul PET.
Selain itu, kecepatan ulir harus moderat. Kecepatan yang berlebihan meningkatkan panas gesekan antara bahan dan dinding barrel, menyebabkan overheating lokal dan dekomposisi termal; kecepatan yang tidak memadai memengaruhi efisiensi pencairan, menghasilkan kualitas lelehan yang tidak merata.
Dalam produksi aktual, selain mengontrol parameter utama di atas, perhatian harus diberikan pada pencocokan yang terkoordinasi dari parameter proses seperti tekanan injeksi, kecepatan injeksi, dan waktu penahanan. Tekanan injeksi harus disesuaikan sesuai dengan struktur produk dan kelancaran aliran lelehan, biasanya dikontrol antara 80-120 MPa, untuk memastikan lelehan mengisi rongga cetakan dengan lancar dan menghindari cacat seperti kekurangan dan depresi.
Kecepatan injeksi tidak boleh terlalu cepat, jika tidak, hal ini akan menyebabkan turbulensi dalam lelehan di dalam rongga cetakan, membawa udara dan membentuk gelembung; namun, kecepatan tidak boleh terlalu lambat juga, agar lelehan tidak mendingin terlalu cepat selama pengisian cetakan, menghasilkan pengisian yang tidak lengkap.
Waktu tekanan penahanan perlu disesuaikan sesuai dengan ketebalan produk, biasanya 10-30 detik. Waktu tekanan penahanan yang cukup dapat mengkompensasi penyusutan selama pendinginan lelehan, mencegah masalah seperti tanda tenggelam dan rongga penyusutan pada produk.
Selain itu, faktor-faktor seperti kemurnian bahan baku, presisi cetakan, dan pemeliharaan peralatan selama proses produksi juga memengaruhi kualitas injection molding PET. Bahan baku PET dengan kemurnian tinggi dan bebas kotoran harus dipilih untuk menghindari kotoran yang menyebabkan degradasi lelehan atau cacat tampilan produk.
Cetakan harus memiliki konduktivitas termal dan sifat penyegelan yang baik. Permukaan rongga harus dipoles untuk mengurangi hambatan aliran lelehan dan memastikan permukaan produk yang halus. Pemeliharaan rutin peralatan injection molding diperlukan, termasuk membersihkan bahan sisa dari barrel dan nozzle, memeriksa akurasi sistem pemanas dan instrumen kontrol suhu, serta memastikan operasi peralatan yang stabil.
Platform kami menghubungkan ratusan pemasok bahan kimia Tiongkok yang terverifikasi dengan pembeli di seluruh dunia, mempromosikan transaksi yang transparan, peluang bisnis yang lebih baik, dan kemitraan bernilai tinggi. Apakah Anda mencari komoditas dalam jumlah besar, bahan kimia khusus, atau layanan pengadaan yang disesuaikan, TDD-Global dapat dipercaya sebagai pilihan pertama Anda.